测手机壳、按键、首饰、珍珠、小注塑件这类曲面小件的光泽度,很多人沿用普通光泽度仪,结果读数乱跳、测不准。问题出在仪器和样品不匹配,曲面小件样品得用专门的仪器。那么,曲面小件样品光泽度测量使用哪类光泽度仪?具体有哪些型号可选?本文为大家一次性讲清楚。
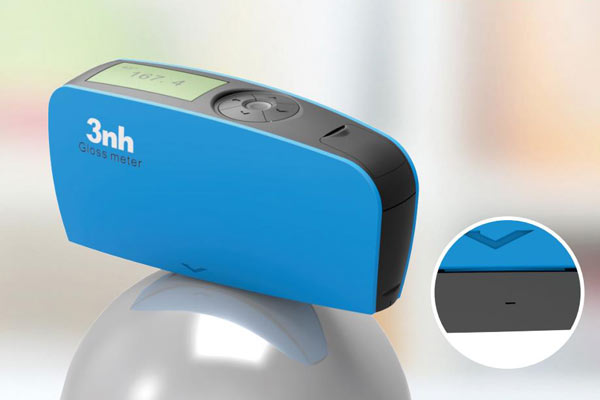
光泽度测量依赖定向的镜面反射,仪器在固定角度照射并接收反射光,前提是样品表面为平整平面。曲面样品各点的法线方向不同,入射光照射后,镜面反射光会向不同方向散射或偏离接收角,无法稳定进入接收器,导致读到的有效反射光减少、数值偏低且波动。曲率越大,反射方向偏离越明显,测量误差越大,这是曲面件光泽度难测的根本原因。同时,曲面难以保证测量点与入射光、接收器保持统一的几何关系,进一步加剧了读数不稳定。
另外,曲面小件样品的尺寸小叠加在曲面上,进一步放大测量难度。一是测量面积不足:标准光泽度仪测量孔径较大,小件无法提供足够大的平整反射区域,光斑会覆盖到样品边缘、底托,混入杂散反射,读数失真。二是边缘效应与漏光:小曲面件边缘反射状态不完整,且难以与平面测量口平整贴合,易产生漏光,使有效信号下降。三是定位困难:小件体积小、形状不规则,难以固定并稳定对准测量口,手动拿持易产生位置和角度偏差,导致同一样品多次测量结果不一致。因此,曲面小件同时面临“曲面导致反射分散”与“小件导致面积不足、难贴合”双重难题,导致其光泽度难以准确测量。
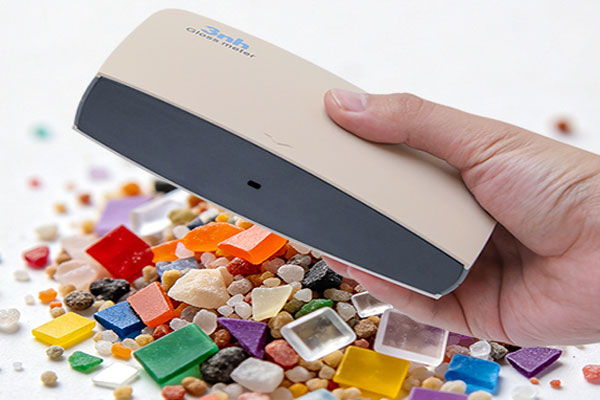
曲面小件样品的光泽度测量,应使用微孔光泽度仪,即以极小测量孔径为特点的光泽度仪。普通光泽度仪测量孔径较大,对曲面小件难以测得准;微孔机型通过缩小光斑,专门解决小曲面、异形件的光泽度测量难题,是这类样品的首选测量工具。
选择微孔光泽度仪,是因为它的设计恰好对症曲面及小件导致测不准的两大根源。其一,小孔径把曲面局部近似看作平面:光泽度测量依赖定向镜面反射,曲面各点法线方向不同,反射光会分散、偏离接收角;当测量孔径缩小后,取样点覆盖的曲面范围很小,该局部的曲率变化对反射方向的影响被大幅削弱,反射光能更稳定地进入接收器,从而降低曲率带来的系统误差。其二,小孔径聚焦小面积、规避边缘与杂散干扰:小件样品面积不足,普通光斑会覆盖到样品边缘、夹具或底托,混入杂散反射;微孔光斑能完整落在样品表面的平整区域内,只采集目标区域的有效反射信号,提高读数准确性。因此微孔光泽度仪通过减小取样范围同时,化解了曲面反射分散与小件面积不足两个难点,是曲面小件样品光泽度测量的合理选择。
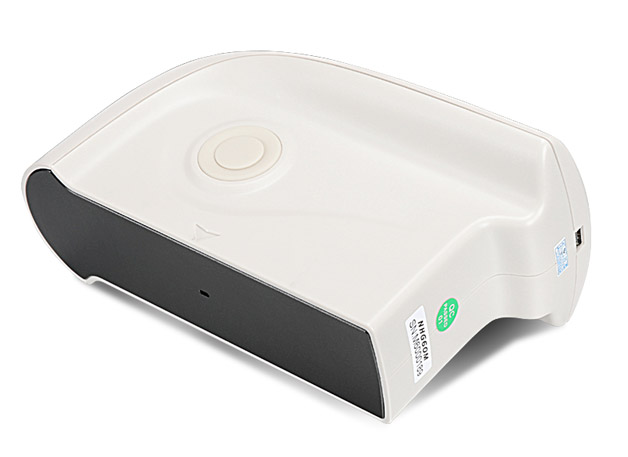
针对曲面小件样品,三恩时推出了多款微孔光泽度仪。YG60M微孔光泽度计:采用2×4mm极小测量孔径,60°测量角、0~1000GU量程、0.1GU分度值,专为曲面、不规则物体、小物件检测设计,支持基础、统计、连续、品管四种模式,机身轻巧携带方便,适合现场质检。NHG60M微孔精密光泽度仪:采用2×3mm最小测量光斑,是三恩时60°款中孔径最小的机型,配3.5英寸电容触摸屏全触控操作,符合ISO 2813、GB/T 9754、ASTM D 523标准,满足JJG 696要求,适合对孔径要求更小、需精细操作的测量场景。
现场质检、曲面与超小物件为主,首选YG60M微孔光泽度仪,2×4mm孔径覆盖手机壳按键、五金小件、窄边、小曲面等,品管模式设定上下限即可快速判合格,适合产线来料与过程抽检,便携耐用。精细测量、需触控大屏与数据管理,选NHG60M微孔光泽度仪。2×3mm最小孔径应对更细小的曲面件、微型件,触摸屏操作直观,便于建立规范质检流程。两款均配PC端品质管理软件,支持联机测量、打印报告与数据传递。选型时结合实际样品的最小尺寸与曲率:样品越细小、曲率越大,越宜选孔径更小的NHG60M;以常规抽检效率为主选YG60M;若兼顾平面件,可微孔机型与普通机型搭配使用,并配套定位夹具、多点测量取平均,实现曲面小件光泽度的稳定管控。


 扫一扫添加微信